O que é a fabricação CNC sustentável?
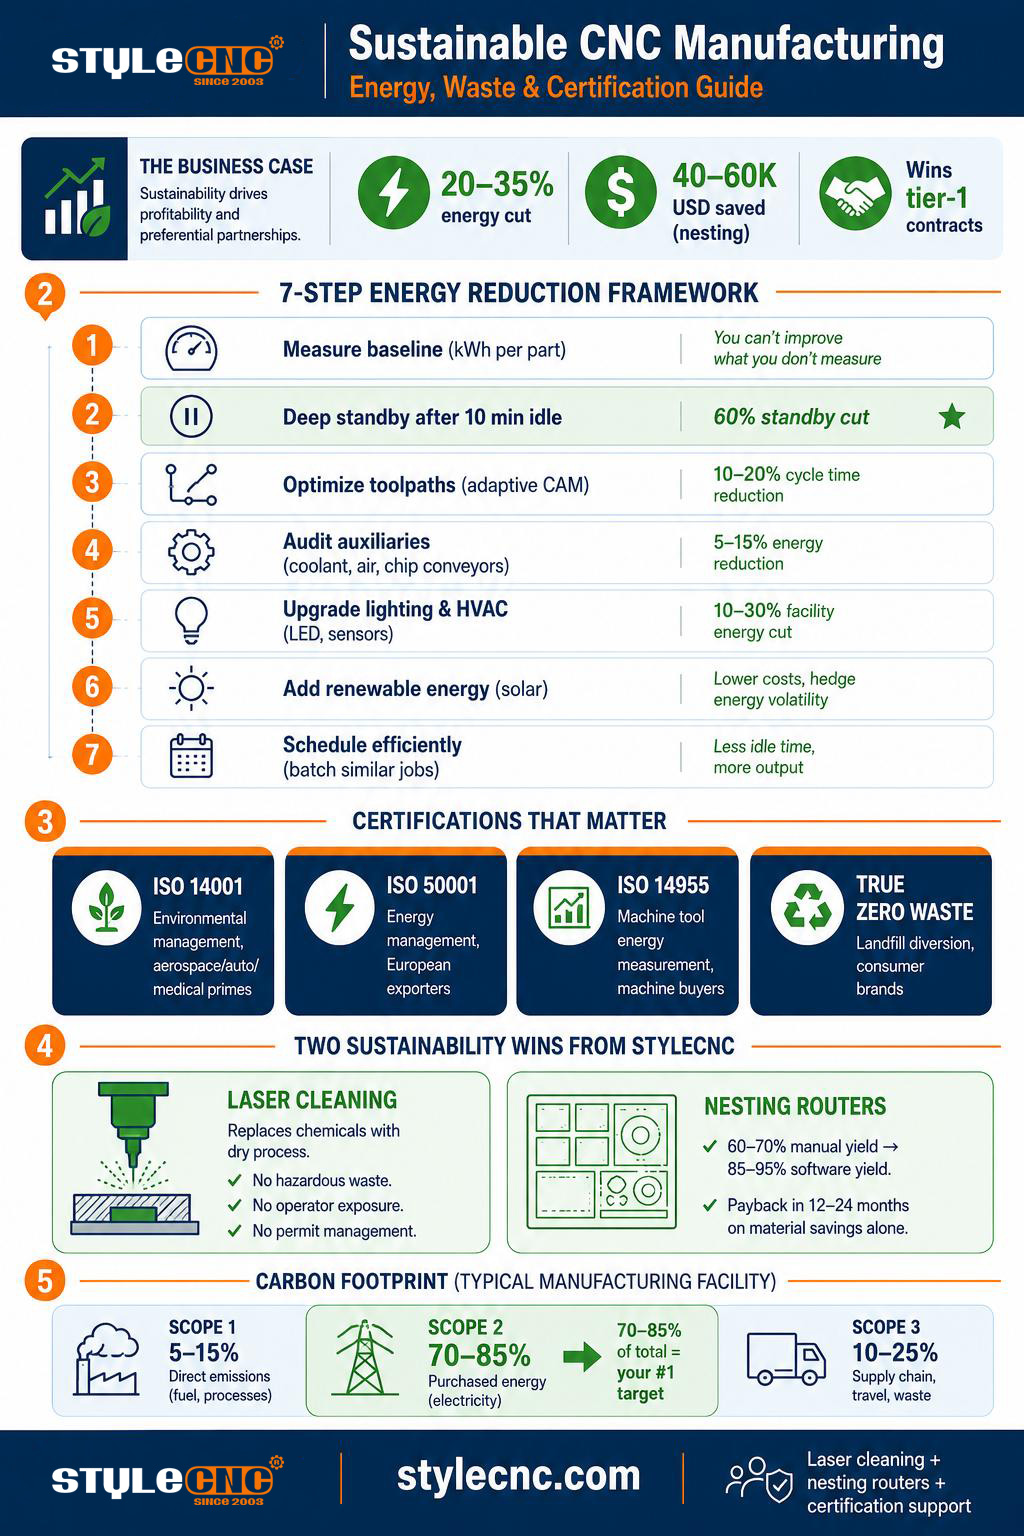
As oficinas de usinagem CNC reduzem o consumo de energia medindo o uso de base, ativando modos de espera profunda, otimizando trajetórias de ferramentas, auditando sistemas auxiliares (bombas de refrigeração, compressores de ar), modernizando a iluminação e o sistema de climatização, adicionando energia renovável e agendando trabalhos semelhantes em lotes. Um programa típico reduz o consumo total de energia em 20 a 35% em 12 meses.
A fabricação CNC sustentável abrange três pilares principais: eficiência energética, redução do desperdício de materiais e química do processo. Um centro de usinagem médio consome de 15 a 50 quilowatts, o suficiente para manter de 300 a 1000 lâmpadas acesas continuamente. Pequenas alterações operacionais nesse consumo base se acumulam rapidamente em toda a frota de máquinas.
O cenário comercial mudou. Fornecedores com programas de sustentabilidade confiáveis conquistam contratos que antes eram destinados a concorrentes com custos mais baixos. A certificação TRUE Zero Waste foi diretamente associada a milhões de dólares em novos negócios em empresas de usinagem do meio-oeste americano. A tendência é clara: a sustentabilidade agora é uma alavanca comercial, e não apenas um custo.
O Quadro de Redução de Energia em 7 Etapas
Esta estrutura foi elaborada a partir de pesquisas publicadas sobre eficiência energética em máquinas CNC e de implementações reais em oficinas. As etapas estão ordenadas por custo de implementação, desde a medição (praticamente gratuita) até o investimento em energia renovável (capital substancial).
PASSO 1: Meça sua linha de base
AçãoRealize uma medição de energia em máquinas-ferramenta de acordo com a norma ISO 14955 ou instale sensores de corrente nas máquinas principais e nos sistemas auxiliares. Monitore o consumo de kWh por peça.
Impacto típicoRevela para onde realmente vai 80% da sua energia. Muitas vezes, é surpreendente.
PASSO 2: Ativar o Modo de Espera Profunda
AçãoPrograme as máquinas para entrarem em modo de espera profunda após 10 minutos de inatividade. Desative os circuitos não essenciais (aquecimento do fuso, recirculação do fluido refrigerante) durante o modo de espera.
Impacto típicoReduz o consumo de energia em modo de espera em até 60% em toda a frota.
PASSO 3: Otimizar trajetórias de ferramenta e parâmetros de corte
AçãoUtilize estratégias de usinagem CAM adaptativas. Reduza as taxas de avanço de desbaste em aproximadamente 15% sempre que o tempo de ciclo permitir. Elimine cortes no ar.
Impacto típicoReduz o consumo de energia do fuso por peça em 9 a 12%, e diminui o tempo ocioso em até 20%.
ETAPA 4: Auditar os sistemas auxiliares
AçãoBombas de refrigeração, compressores de ar, transportadores de cavacos e coletores de névoa aumentam a carga elétrica da máquina em 15 a 35%. Instale dispositivos de intertravamento para que funcionem somente quando as máquinas estiverem em operação.
Impacto típicoConstatação comum: as esteiras transportadoras de cavacos funcionam 100% do tempo em vez dos 20% necessários.
PASSO 5: Atualize a iluminação e o sistema de climatização (HVAC).
AçãoTrocar para iluminação LED com sensores de movimento em áreas de baixo tráfego. Reconfigurar o sistema de climatização para corresponder aos padrões de turno reais, em vez de... 24/7 operação.
Impacto típicoA conta de luz típica de uma instalação diminui de 8 a 15%.
PASSO 6: Adicionar Energia Renovável
AçãoSistema solar fotovoltaico no telhado dimensionado para suprir a demanda de usinagem durante o dia. O retorno do investimento geralmente ocorre em 5 a 8 anos, considerando as tarifas de energia elétrica industriais.
Impacto típicoCaso documentado: um sistema de energia solar de 50 kW supriu 35% da demanda energética diurna de uma pequena fábrica.
ETAPA 7: Cronograma para Eficiência Energética
AçãoAgrupe tarefas semelhantes para reduzir o tempo de preparação e ociosidade. Direcione o trabalho primeiro para as máquinas mais eficientes em termos de energia. Execute operações que consomem muita energia durante os horários de menor consumo de energia.
Impacto típico: Reduz o custo total de energia em 10 a 20% apenas com um planejamento mais inteligente.
Redução de Resíduos: Aninhamento, Aproveitamento de Materiais e Recuperação de Sucata
A energia representa apenas metade da equação da sustentabilidade. O desperdício de materiais é a outra metade. Os processos CNC tradicionais geram uma quantidade significativa de sucata, e a usinagem aeroespacial ainda apresenta taxas de conversão de material comprado em material usado de até 20:1 em peças de titânio, o que significa que 95% do material inicial se transforma em cavacos.
Existem três alavancas práticas para a redução de desperdício disponíveis para praticamente qualquer oficina. Primeiro, o software de aninhamento otimiza a disposição das peças na chapa para minimizar o recorte. Segundo, o rastreamento do rendimento do material mede a taxa real de refugo por trabalho e impulsiona a melhoria contínua. Terceiro, os programas de recuperação de cavacos vendem cavacos de alumínio, aço e cobre de volta ao fluxo de materiais, em vez de descartá-los em aterros sanitários.
A questão da redução de resíduos se alinha perfeitamente com a questão da energia: produzir menos peças para atingir a mesma quantidade significa menos horas de máquina, o que significa menor consumo de energia. Os KPIs de sustentabilidade e os KPIs de produtividade convergem na prática.
Os programas de recuperação de sucata merecem atenção especial porque transformam um custo em receita. A receita com cavacos de alumínio pode compensar de 3% a 8% do custo da matéria-prima quando segregados e vendidos para uma empresa de reciclagem de metais. Cobre e aço inoxidável alcançam preços mais altos. O problema está na segregação: fluxos mistos de cavacos são vendidos por uma fração dos preços dos materiais puros, portanto, a disciplina na linha de produção importa mais do que o maquinário envolvido.
O gerenciamento do fluido de corte é uma terceira alavanca frequentemente negligenciada. Sistemas de reciclagem de fluido de corte prolongam sua vida útil de 3 a 5 vezes, reduzindo tanto as compras quanto o descarte de resíduos perigosos. O moderno sistema de refrigeração por inundação com fluido de corte de alta pressão utiliza menos fluido no total do que a refrigeração por inundação, ao mesmo tempo que melhora a evacuação de cavacos e a vida útil da ferramenta.
Processos sem químicos: a limpeza a laser como estratégia de sustentabilidade.
A limpeza química de peças, moldes e superfícies pré-soldadas representa um custo ambiental oculto na maioria das oficinas de usinagem CNC. Banhos de solventes, decapagem ácida, jateamento de areia e produtos químicos para remoção de tinta geram resíduos perigosos, exigem licenças de descarte e expõem os operadores a riscos à saúde. A limpeza a laser elimina completamente o uso de produtos químicos. STYLECNC catálogo de máquinas de limpeza a laser Documenta as plataformas disponíveis em configurações portáteis, de gabinete e integradas.
Para remoção de ferrugem especificamente, o máquina de remoção de ferrugem a laser Substitui a jateamento de areia e os removedores químicos de ferrugem por um processo seco, sem contato e sem desperdício. Para remoção de tinta e revestimentos, o máquina de decapagem a laser Elimina os removedores de tinta à base de solventes e o fluxo de resíduos perigosos que eles geram.
Para preparação da superfície antes da soldagem, limpeza do molde e substratos delicados, o máquina de limpeza a laser pulsado Fornece pulsos de energia controlados que removem a contaminação sem danificar o material base. Cada uma dessas aplicações substitui um processo químico por um processo a laser seco, eliminando fluxos de resíduos e reduzindo o impacto ambiental da oficina.
Roteadores CNC de encaixe: redução de desperdício controlada por software
O aninhamento é uma das decisões individuais de maior impacto que uma marcenaria ou oficina de painéis pode tomar em termos de sustentabilidade. Os softwares modernos de aninhamento compactam as peças em chapas com uma utilização de 85% a 92%, em comparação com os 60% a 70% típicos do layout manual. Essa diferença se traduz diretamente em redução nas compras de materiais, redução de desperdício e redução no transporte. Fresadora CNC inteligente com sistema de aninhamento para fabricação de móveis. é projetado em torno dessa economia.
Para ambientes de produção em larga escala, o Máquina de roteamento CNC de aninhamento automático Integra carregamento e descarregamento automáticos com CAM de aninhamento, reduzindo o desperdício de materiais e eliminando resíduos no manuseio. Para móveis personalizados e trabalhos sob encomenda, o Fresadora CNC para móveis personalizados com software de aninhamento automático Aplica a mesma otimização a bibliotecas de peças não padronizadas.
Após o encaixe das peças, a colagem das bordas é a etapa final que tradicionalmente gerava desperdício devido a falhas de colagem e retrabalho. guia de colagem de bordas Abrange o processo de encaixe para um fluxo de trabalho completo de sustentabilidade em uma fábrica de painéis.
Certificações e normas: o que os compradores realmente exigem
As certificações de sustentabilidade estão cada vez mais sujeitas às regras de aquisição dos compradores, em vez de serem fruto de marketing voluntário. A tabela abaixo resume os padrões mais importantes para oficinas de usinagem CNC em mercados de exportação.
| Padrão | O que cobre | Quem precisa disso | Custo típico de auditoria |
|---|---|---|---|
| ISO 14001 | Sistema de gestão ambiental para redução do impacto operacional | Aeroespacial, automotivo, empresas líderes do setor médico | 5,000 para 20,000 USD |
| ISO 50001 | Sistema de gestão de energia com metas de melhoria contínua | Grandes compradores industriais, exportadores europeus | 8,000 para 25,000 USD |
| ISO 14955 | Metodologia de medição do consumo de energia de máquinas-ferramenta | Compradores de máquinas que necessitam de fichas de dados energéticos | De 3,000 a 10,000 dólares americanos por máquina. |
| ISO 14064 | Quantificação e divulgação de gases de efeito estufa | cadeias de fornecimento de relatórios ESG corporativos | 10,000 para 30,000 USD |
| Verdadeiro Zero Desperdício | Certificação de desvio de aterro e redução de resíduos | Marcas de varejo, tecnologia e voltadas para o consumidor | 15,000 para 40,000 USD |
| EPD (Declaração Ambiental do Produto) | Impacto ambiental completo, do berço ao túmulo, de um produto específico. | Construção, arquitetura, compradores LEED | De 8,000 a 20,000 dólares americanos por família de produtos. |
| LEED para Manufatura | Certificação de construção verde em nível de instalação | Imobiliárias e promotores imobiliários | 20,000 para 100,000 USD |
Para a maioria das oficinas de usinagem CNC que iniciam discussões sobre sustentabilidade, a ISO 14001 é o primeiro passo natural. É a mais reconhecida, a menos dispendiosa de implementar e a mais comumente exigida por clientes de primeira linha dos setores aeroespacial, automotivo e médico. As normas ISO 50001 e ISO 14955 complementam essa definição para oficinas com metas quantitativas de energia.
Medindo a pegada de carbono da sua CNC
A medição da pegada de carbono baseia-se em 3 âmbitos. O Âmbito 1 abrange as emissões diretas dos combustíveis queimados no local. O Âmbito 2 abrange a eletricidade comprada da rede. O Âmbito 3 abrange tudo o resto, incluindo materiais, transporte e fim de vida útil.
Para a maioria das oficinas de usinagem CNC, o Escopo 2 predomina. A eletricidade para alimentar as máquinas, o ar comprimido, as bombas de refrigeração, o sistema de climatização e a iluminação representam de 70 a 85% da pegada de carbono total. É por isso que as iniciativas de eficiência energética têm o maior impacto individual nos números de carbono relatados.
Uma abordagem prática de medição começa com a conta de serviços públicos como linha de base, adiciona qualquer combustível consumido no local (gás natural para aquecimento, propano para empilhadeiras), estima o carbono incorporado nos materiais adquiridos a partir dos dados do fornecedor e adiciona as milhas percorridas no transporte a partir dos registros de conhecimento de embarque. O resultado é um número de Escopo 1 mais Escopo 2 mais Escopo 3 abreviado que atende à maioria das solicitações de ESG dos clientes.
Os formatos de relatório são tão importantes quanto os números em si. Clientes corporativos que utilizam a estrutura do Carbon Disclosure Project (CDP) precisam de divulgações anuais em uma estrutura específica. As montadoras de automóveis utilizam o formato da Global Reporting Initiative (GRI). Grandes empresas do setor aeroespacial geralmente aceitam relatórios simplificados do Greenhouse Gas Protocol (GDP). Confirme o formato desejado com cada cliente antes de investir em infraestrutura de medição.
STYLECNC Posicionamento de Sustentabilidade
STYLECNC Posiciona as fresadoras CNC de limpeza a laser e nesting como ferramentas de sustentabilidade porque é isso que a economia do processo subjacente demonstra. A limpeza a laser elimina o fluxo de resíduos químicos e a exposição do operador. As fresadoras de nesting eliminam o desperdício de material e reduzem a compra de chapas.
Para lojas de painéis e móveis, um Fresadora CNC para madeira com aninhamento automático à venda Normalmente, o investimento se paga em 12 a 24 meses apenas com a economia de materiais, antes de se contabilizar qualquer prêmio por certificação de sustentabilidade. Para oficinas de fabricação, o máquina de limpeza a laser de fibra Substitui o jateamento de areia, solventes químicos ou raspagem manual por um processo a seco que não gera resíduos químicos.
STYLECNC Também oferece suporte a clientes que buscam as certificações ISO 14001 e ISO 14955, fornecendo, mediante solicitação, fichas técnicas de consumo de energia das máquinas, orientações para integração de sensores em sistemas de fábrica e opções de configuração que se integram perfeitamente aos sistemas de gestão de energia do cliente. A integração da sustentabilidade agora é um componente padrão da consultoria de pré-venda, e não um serviço adicional especializado.
Glossário: Termos de Fabricação CNC Sustentável
Utilize esta referência ao avaliar certificações, analisar os requisitos ESG dos clientes ou comparar as alegações de sustentabilidade dos fornecedores.
| INVERNO | Definição |
|---|---|
| Intensidade de energia | Energia consumida por unidade de produção; o principal indicador-chave de desempenho (KPI) de sustentabilidade para oficinas de usinagem CNC. |
| Emissões de escopo 1 | Emissões diretas de gases de efeito estufa provenientes da combustão de combustível no local e de fontes fugitivas. |
| Emissões de escopo 2 | Emissões indiretas provenientes da compra de eletricidade, calor ou vapor. |
| Emissões de escopo 3 | Emissões da cadeia de valor, incluindo materiais, transporte e fim de vida útil do produto. |
| Relação compra-voo | A relação entre a matéria-prima comprada e o material presente na peça acabada influencia a economia do desperdício de materiais. |
| eficiência de aninhamento | Percentagem da área da chapa utilizada por peças acabadas, em comparação com sucata e aparas. |
| Em espera profunda | Estado de energia da máquina com todos os sistemas não essenciais desligados durante períodos prolongados de inatividade. |
| ISO 14001 | Norma internacional para sistemas de gestão ambiental. |
| ISO 50001 | Norma internacional para sistemas de gestão de energia com metas de melhoria contínua. |
| DEP | Declaração Ambiental de Produto: relatório de impacto ambiental do berço ao túmulo para uma família de produtos específica. |
Perguntas frequentes
Quanta energia uma máquina CNC típica consome?
Os centros de usinagem industriais consomem de 15 a 50 quilowatts sob carga, com base em dados publicados em análises da MDPI Energies sobre a eficiência energética de máquinas CNC. O motor do fuso responde por 40 a 60% desse total. Sistemas auxiliares, como bombas de refrigeração e compressores de ar, adicionam outros 15 a 35%. Mesmo em modo ocioso, as máquinas consomem de 10 a 15% da potência nominal, pois os painéis de controle, os sistemas hidráulicos e os circuitos de baixa potência permanecem energizados.
Qual é a maneira mais rápida de reduzir os custos de energia em uma oficina de usinagem CNC?
Programação avançada para modo de espera em toda a frota. Estudos de caso publicados por fabricantes terceirizados documentam reduções de 60% no consumo de energia em modo de espera com uma única alteração na configuração do controlador, sem necessidade de atualização de hardware. Os ganhos subsequentes mais rápidos vêm do desligamento de sistemas auxiliares, como transportadores de cavacos e bombas de refrigeração, quando as máquinas não estão em operação.
Vale a pena o custo da certificação ISO 14001 para uma pequena oficina de usinagem CNC?
Cada vez mais, sim. Grandes empresas aeroespaciais, incluindo Airbus e Boeing, exigem a certificação de seus fornecedores de primeiro nível; clientes da indústria de dispositivos médicos a recompensam com preços premium em processos biocompatíveis; e empresas de usinagem do meio-oeste americano documentaram milhões de dólares em novos contratos conquistados após a certificação. Os custos da auditoria variam de 5,000 a 20,000 dólares, e a preparação normalmente leva de 6 a 12 meses.
De que forma a limpeza a laser melhora a sustentabilidade em comparação com a jateamento de areia?
A jateamento de areia gera resíduos abrasivos que devem ser descartados como materiais perigosos quando contaminados com tinta à base de chumbo, revestimentos ou metais pesados. A decapagem química gera resíduos de solventes sujeitos à regulamentação da EPA (Agência de Proteção Ambiental dos Estados Unidos). A limpeza a laser não gera nenhum desses resíduos. Trata-se de um processo seco e sem contato que vaporiza a contaminação e captura partículas por meio de um sistema de filtragem. Não há geração de resíduos perigosos, exposição do operador a produtos químicos ou necessidade de gerenciamento de licenças.
Será que o software de aninhamento realmente consegue reduzir tanto os custos de material?
Sim. O layout manual normalmente resulta em uma utilização de chapas de 60 a 70%. Softwares modernos de aninhamento alcançam de 85 a 92%, e plataformas corporativas de aninhamento integradas com CAM de corte chegam a 90 a 95%. A economia de material se acumula: uma oficina que consome US$ 200,000 em chapas anualmente pode economizar de US$ 40,000 a US$ 60,000 apenas com a eficiência do aninhamento, antes de qualquer economia com mão de obra ou descarte de resíduos.
Qual é a diferença entre ISO 14001 e ISO 50001?
A ISO 14001 é uma norma abrangente de gestão ambiental que engloba resíduos, emissões, manuseio de produtos químicos e impacto operacional. A ISO 50001 é mais específica e foca-se na gestão de energia, exigindo metas de referência e de melhoria contínua para a intensidade energética. Muitas empresas implementam primeiro a ISO 14001 para controlar as compras e, em seguida, adicionam a ISO 50001 quando os custos de energia representam uma parcela significativa das despesas operacionais.
Concluindo!
A fabricação CNC sustentável deixou de ser apenas um artifício de marketing. Grandes empresas aeroespaciais, montadoras automotivas e compradores de dispositivos médicos agora auditam suas cadeias de suprimentos com base na intensidade energética, nos índices de desperdício e no status de certificação. As empresas que quantificam esses números ganham contratos. As que não o fazem, perdem.
STYLECNC Fornece a parte de hardware dessa mudança. O catálogo de máquinas de limpeza a laser substitui processos químicos por limpeza a laser a seco. Os roteadores CNC com capacidade de aninhamento no catálogo de linha de produção de móveis Aumentar o rendimento de materiais de 60% para 90% ou mais. Ambas as linhas de produtos se pagam apenas com o aumento da produtividade; os benefícios de sustentabilidade são adicionais. Entre em contato com a STYLECNC A equipe irá discutir configurações que correspondam à sua meta de certificação e à combinação de peças.