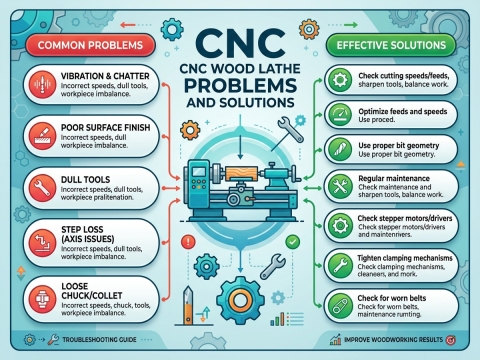
A máquina automatiza o corte, não o julgamento envolvido. Este guia aborda o julgamento: a seleção e preparação de material confiável para a máquina, a instalação de suportes para que peças finas sejam usinadas silenciosamente, a programação a partir de um esboço desenhado, a leitura do primeiro corte e o diagnóstico dos poucos sintomas que explicam quase todas as peças defeituosas produzidas por um torno para madeira.
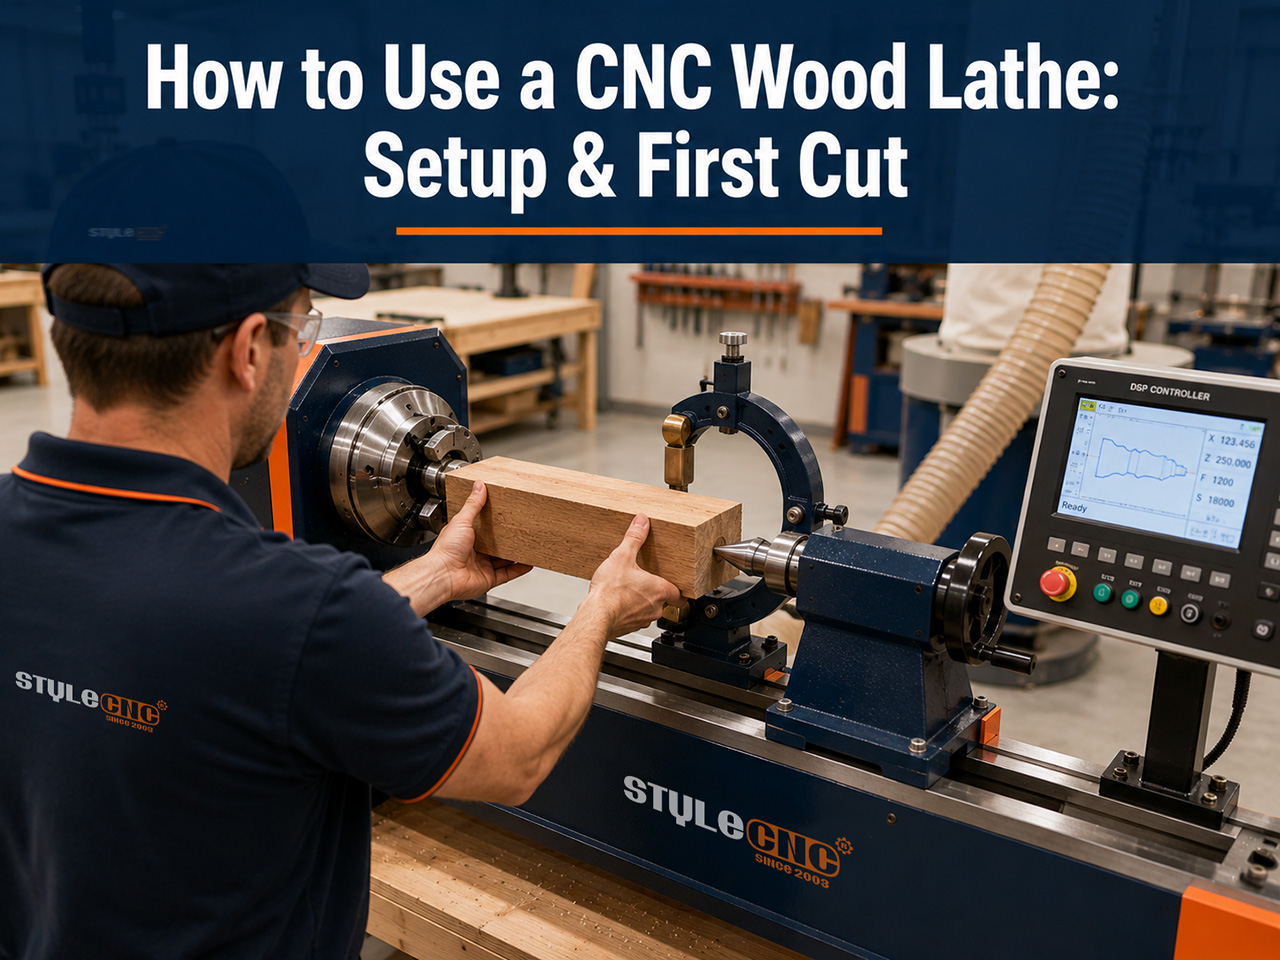
Antes da Máquina: Escolhendo e Preparando o Material em Branco
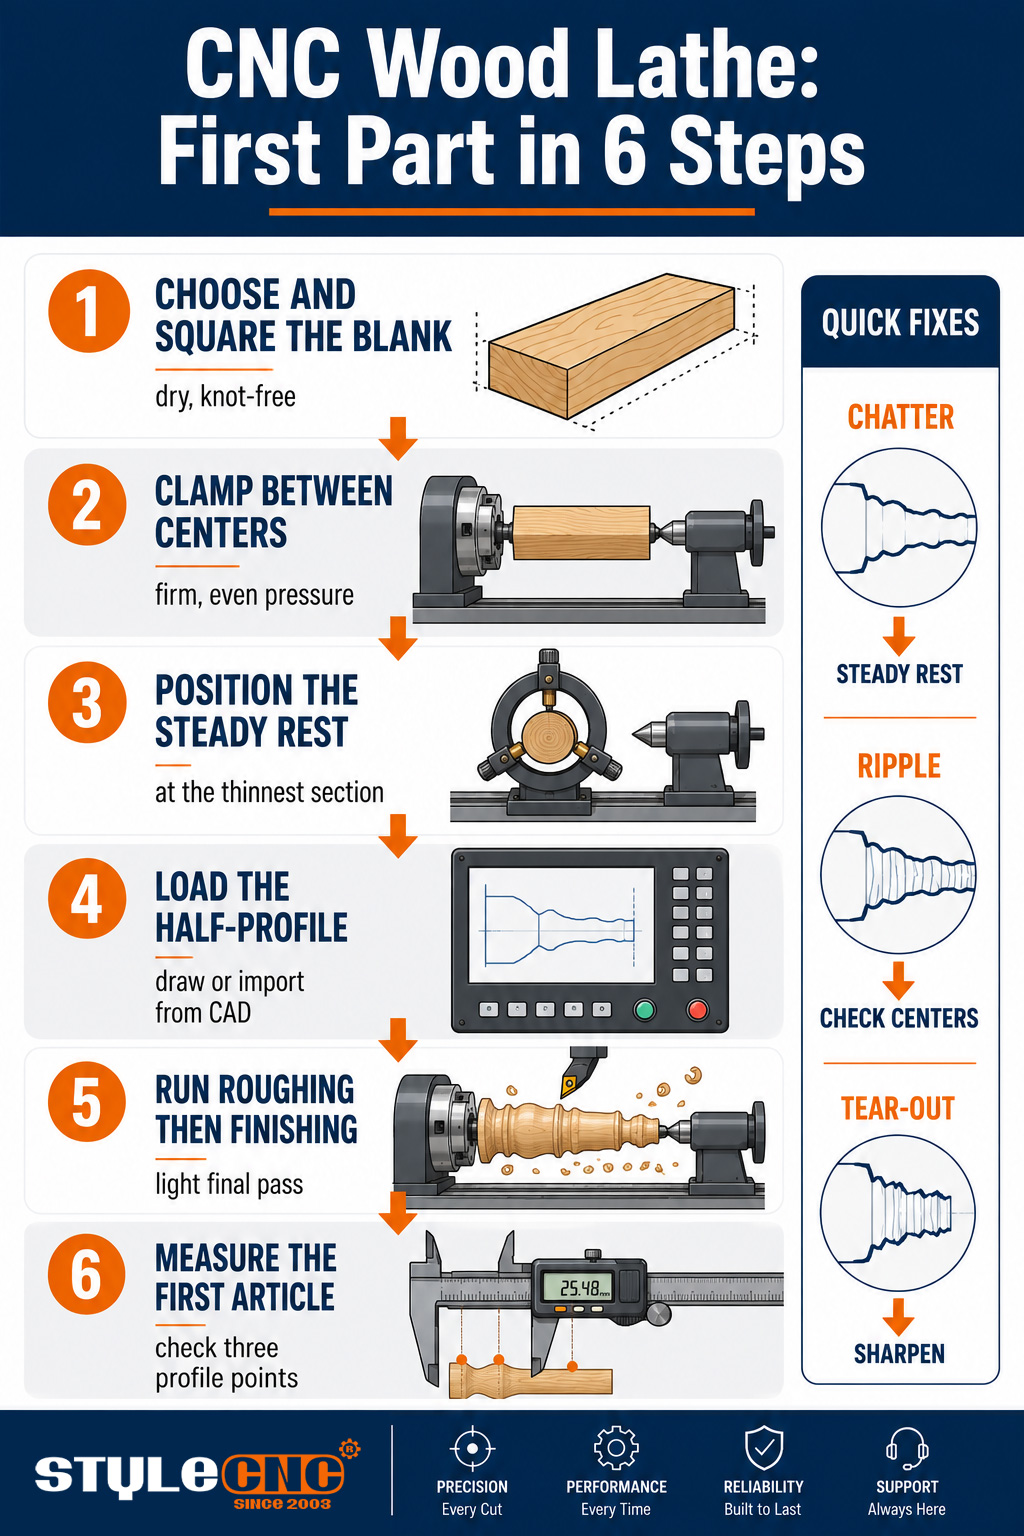
Cada perfil finalizado herda a peça bruta da qual partiu, portanto, a preparação representa os dez minutos mais cruciais de todo o processo. Escolha peças com grãos retos e sem nós soltos ao longo do comprimento de torneamento, pois um nó em uma seção fina pode se soltar com facilidade. Madeira seca e estável mantém suas dimensões após o corte; peças ainda úmidas podem ficar redondas hoje e ovais na próxima semana.
Corte as peças brutas em esquadro e com consistência, um pouco mais compridas que a peça final para os pontos de fixação em cada extremidade. Marque e pré-fure os centros quando o seu tipo de mandril permitir, pois uma peça bruta carregada fora do centro força a passada de desbaste a remover material de forma irregular e deixa a máquina vibrando desde o primeiro segundo. As madeiras duras que predominam aplicações de usinagem de madeira na produçãoFaia, bordo, bétula e carvalho, todos recompensam essa disciplina com cortes de poda limpos.
Configuração: Fixação, Centros e Apoio Fixo
Coloque a peça bruta entre o mandril de acionamento no cabeçote e a ponta rotativa na contraponta, e assente ambos com pressão firme e uniforme. Se estiver muito frouxa, a peça desliza sob a carga de desbaste; se estiver muito apertada, a peça longa se curva, o que o passe de perfil reproduz fielmente como uma curva que você não desenhou.
O apoio fixo é o diferencial entre uma máquina capaz de tornear peças finas e outra que apenas menciona essa função no folheto. Posicione os dedos do apoio na seção mais fina programada antes do início do ciclo, pois um cabo de balaústre ou bastão com menos de alguns centímetros de espessura irá flexionar para longe da lâmina sem suporte, resultando em vibrações que nenhuma alteração de parâmetro consegue corrigir. Os operadores fazem a mesma pergunta de diversas maneiras: por que o meio do meu eixo está áspero se ambas as extremidades estão limpas? A resposta é deflexão, e o apoio fixo é a solução.
Feche as proteções antes de cada partida e mantenha-se afastado do plano de rotação na primeira volta de uma peça nova, pois é nesse momento que uma rachadura invisível ou um nó solto se rompe. Esse hábito custa 2 segundos; a alternativa ensina a lição na velocidade do fuso. A extração de poeira desde o primeiro corte faz parte da mesma disciplina, mantendo as aparas longe dos trilhos e a poeira fina fora do ar que o operador respira durante todo o turno.
Programando o Perfil
O programa começa com um meio perfil: um contorno 2D de um lado da peça acabada, de ponta a ponta. Desenhe-o no software do controlador ou importe-o de um arquivo CAD, defina o diâmetro e o comprimento da peça bruta, e o software gera automaticamente os passes de desbaste e acabamento. Não há necessidade de cortar gabarito nem digitar código G manualmente em uma máquina moderna.
Duas configurações do programa merecem atenção em cada nova peça. Ajuste a profundidade de desbaste para que o bloco quadrado seja arredondado em passadas suaves, em vez de uma única passada brusca, e defina a velocidade de avanço de acabamento mais lenta do que o necessário para a primeira peça. O fluxo de trabalho completo, do desenho à peça, com capturas de tela do software e exemplos práticos, é abordado passo a passo no [link para o guia/recurso]. Guia básico de como usar um torno para madeira, que combina bem com esta página para operadores da primeira semana.
Primeiro corte: parâmetros e leitura do resultado
Comece de forma conservadora e deixe o corte indicar a margem de lucro:
. Velocidade do FusoComece com rotações na faixa dos milhares de RPM para diâmetros de perna comuns, diminua para diâmetros maiores e aumente apenas enquanto o corte permanecer suave.
. DesbasteAlimentação moderada, mordidas superficiais; o objetivo é obter um corpo redondo, não uma superfície acabada.
. AcabamentoUma passagem leve e contínua com alimentação reduzida produz a superfície; duas passagens hesitantes produzem linhas de testemunho.
. Escute e observeUm corte limpo e preciso soa uniforme e produz fitas; sons de marteladas e poeira indicam que a borda ou o mecanismo de alimentação estão incorretos.
Imprima a primeira peça, pare e compare-a com o desenho em 3 pontos ao longo do perfil antes de finalizar o lote. A máquina repetirá um erro quarenta vezes com perfeita consistência, portanto, a primeira peça concentra todo o valor da inspeção. Exemplos finalizados em pernas, balaústres e ripas. Galeria de projetos de torno CNC para madeira Mostrar como deve ser a superfície de uma primeira peça bem acabada antes do lixamento.
Solução de problemas: sintoma, causa e correção.
Quase todas as peças defeituosas fabricadas em um torno para madeira apresentam um dos 5 sintomas a seguir:
| Sintoma | Causa provável | Fixar | Medição |
|---|---|---|---|
| Marcas de vibração em seções finas | Material sem suporte flexionando para longe da lâmina | Adicione ou reposicione o apoio fixo na zona mais estreita; reduza a profundidade de corte. | Desvio visível no ponto de repouso durante a passagem. |
| Ondulação ao longo de todo o perfil | Centros desgastados, cunhas soltas ou lâmina além do seu limite. | Recoloque os centros, aperte as guias, gire ou substitua a lâmina. | O tom da ondulação se repete com a rotação do eixo. |
| Arrancamento em grão figurado | Alimentação muito agressiva para a madeira, lâmina cega. | Diminua a velocidade de avanço final, faça uma passada final mais leve, afie. | A superfície fica lisa ao toque após a passagem do dedo. |
| Marcas de queimadura em vales de perfil | Tempo de permanência da lâmina no local, velocidade muito alta para o diâmetro. | Aumente o avanço na região do vale e diminua a velocidade do fuso. | A queimadura que aparece nos mesmos pontos de perfil de cada parte |
| As peças variam de lote para lote | Peças brutas inconsistentes, pressão de fixação variável. | Padronize a preparação da peça bruta, verifique a força do mandril e do cabeçote móvel. | Diâmetro distribuído por dez partes consecutivas |
Ao surgir um sintoma, percorra a tabela de cima para baixo e altere uma variável de cada vez para que a solução se identifique automaticamente. Árvores de diagnóstico mais detalhadas, incluindo falhas elétricas e de controladores além de problemas de corte, estão disponíveis em... guia de solução de problemas para torno de madeira, que é a página para adicionar aos favoritos ao lado do computador.
O Ritmo de Manutenção Que Mantém o Corte
. Cada turnoRemova as aparas dos trilhos e parafusos e verifique as bordas das lâminas antes do primeiro ciclo.
. SemanalLubrifique as guias e os fusos de esferas de acordo com o cronograma do manual e verifique o alinhamento da contraponta.
. MensalInspecione a tensão da correia, verifique o ajuste da guia e confirme se os centros estão alinhados corretamente.
. Como usadoGire ou afie as lâminas de perfil ao primeiro sinal de lascamento, em vez de depois que o material já estiver danificado.
Lista de verificação pré-voo antes de cada lote
✓ Material bruto reto, seco, sem nós e cortado em comprimento uniforme.
✓ Mandril e contraponto firmemente assentados e nivelados, apoio fixo posicionado na seção mais fina.
✓ Perfil carregado, dimensões do blank definidas, profundidade de desbaste e avanço de acabamento revisados.
✓ Lâminas inspecionadas, proteções fechadas, sistema de extração em funcionamento.
✓ Primeiro artigo medido em 3 pontos do perfil antes da produção do lote.
Perguntas frequentes
Qual a velocidade de rotação do fuso que devo usar para começar?
Comece com uma rotação baixa para o diâmetro desejado, na faixa dos milhares de RPM para peças de diâmetro típico e ainda mais baixa para diâmetros maiores. Em seguida, aumente a rotação enquanto o corte permanecer suave e silencioso. A velocidade correta se revela por si só; a velocidade incorreta causa vibração ou queima primeiro.
Por que minha peça vibra apenas na seção central mais fina?
A peça fina flexiona para longe da lâmina exatamente onde é mais fina, e o impacto se transmite como vibração. Posicione o apoio fixo nessa seção e alivie o corte de acabamento; nenhuma alteração de velocidade ou avanço substitui o apoio.
Preciso arredondar as peças brutas antes de carregá-las, ou a máquina aceita peças quadradas?
As máquinas de produção utilizam peças quadradas diretamente; o passe de desbaste as arredonda em segundos. O importante é que a peça quadrada esteja reta e centrada, pois uma peça descentrada golpeia a lâmina a cada rotação até que ela se torne redonda.
Como evitar que a madeira com veios ou texturas encaracoladas se descasque?
Primeiro afie, depois diminua a velocidade de corte e faça uma passada final mais leve. A fibra da madeira com veios marcantes muda de direção constantemente, e somente uma lâmina afiada com avanço suave consegue cortá-la com precisão; algumas peças com veios muito marcantes simplesmente precisam de uma margem de lixamento programada.
Com que frequência as lâminas de perfil precisam ser afiadas ou substituídas?
Por condição, não por calendário: o primeiro lascado ou superfície irregular em uma peça que antes era cortada com precisão é o sinal de alerta. Oficinas que trabalham diariamente com madeira dura e densa fazem retoques nas bordas semanalmente e mantêm um conjunto de lâminas reserva afiadas para troca sem interromper a produção.
Meus perfis finalizados mostram uma fina ondulação espiral. O que a causa?
Um padrão espiral regular acompanha a rotação e aponta para problemas mecânicos: centros desgastados ou soltos, folga nas guias ou uma lâmina que ultrapassou o limite de corte. Reajuste os centros, aperte as guias e troque a lâmina antes de mexer no programa.
Posso usar madeira verde ou parcialmente seca?
A máquina irá cortar, mas a peça não manterá o formato do corte. O material verde se move à medida que seca, portanto, a torneagem de produção exige peças secas e estáveis; a torneagem de material verde é mais adequada para a confecção de tigelas artesanais com tolerância intencional para secagem, e não para o trabalho em série em tornos.
Que tipo de manutenção de rotina é realmente mais importante?
A cada troca de lâmina, removem-se lascas dos trilhos e parafusos, lubrificam-se regularmente e mantêm as lâminas em boas condições. Esses três hábitos previnem o desgaste que leva a ondulações, vibrações e perda de precisão; todo o resto do manual é importante, mas esses três fazem a diferença diariamente.
Execute estes passos na máquina correta
Todas as técnicas acima pressupõem uma máquina com suporte sólido, centros precisos e um controlador que suporte perfis. Compare as configurações em toda a gama de Tornos CNC para madeira, para torneamento e entalhe. e receba um orçamento gratuito com treinamento incluído.